Reçine esaslı SLA, polimer toz esaslı SLS ve metal toz yatağı esaslı SLM yaklaşımlarını kullanım amacı, geometri ve proje akışı açısından karşılaştıran teknik rehber.
Kısa cevap: teknoloji değil, kullanım senaryosu seçilir
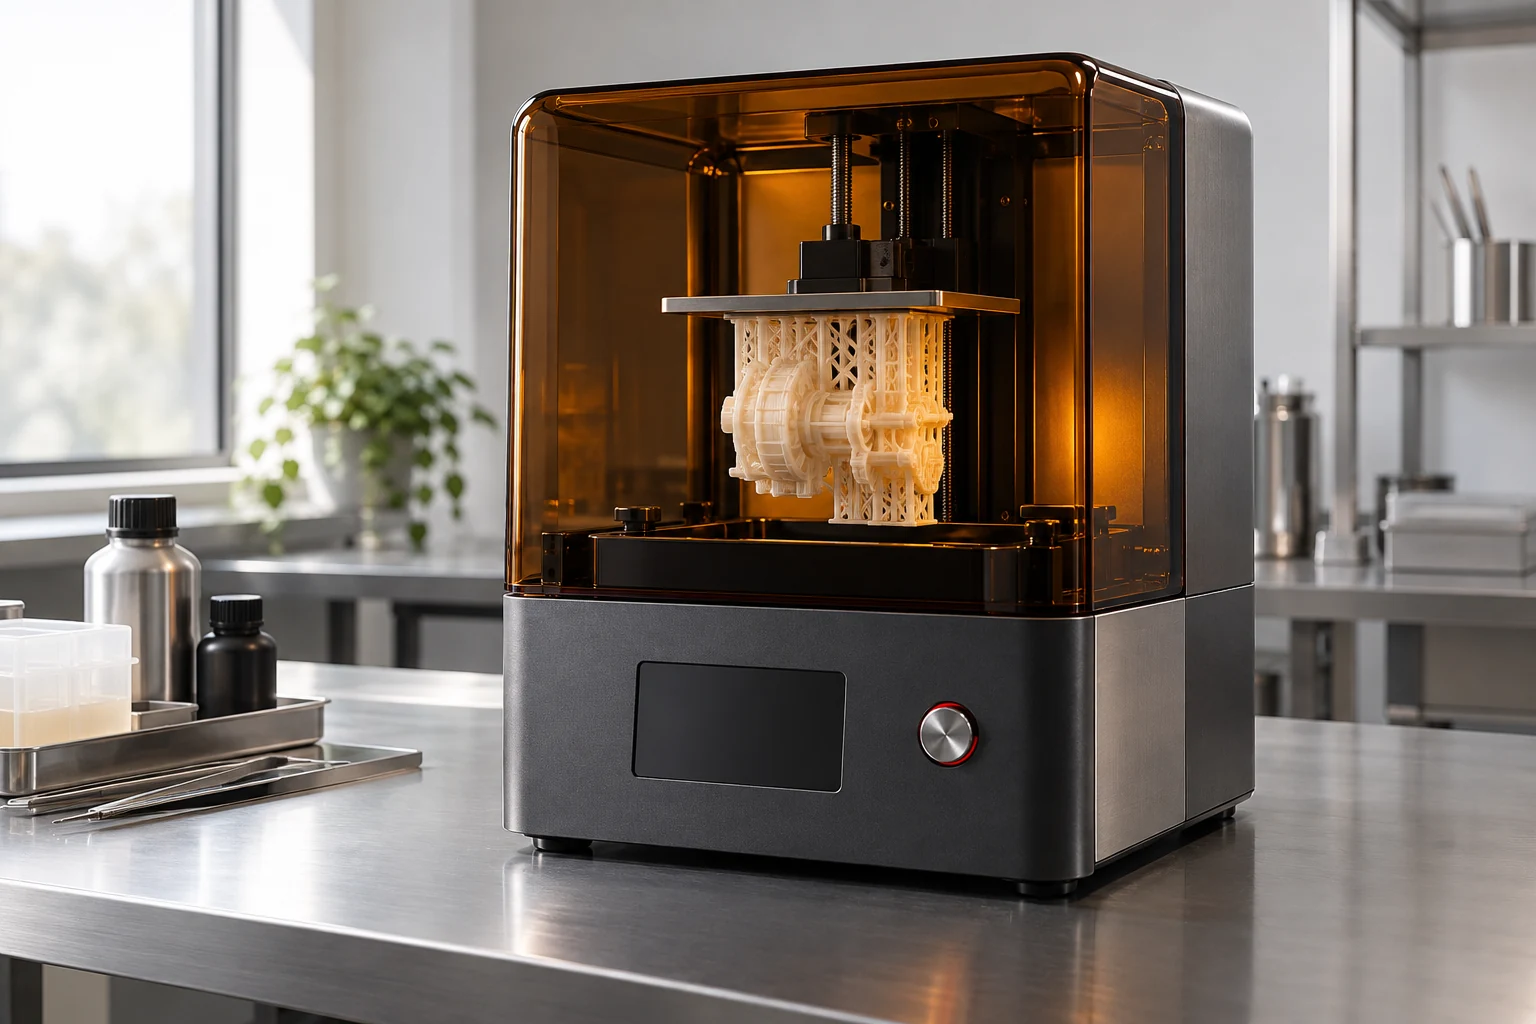
SLA, sıvı fotopolimer reçineyi ışıkla katman katman kürleyerek yüksek detaylı parçalar üretir. SLS, polimer toz yatağını seçici olarak sinterler ve çevredeki tozun parçayı desteklemesinden yararlanır. SLM olarak anılan metal toz yatağı ergitme yaklaşımı ise metal parçaları lazer enerjisiyle katmanlı olarak oluşturur.
Bu tanımlar tek başına seçim için yeterli değildir. Görsel model, kalıp masterı, fonksiyonel muhafaza, hareketli montaj, ısıya maruz parça veya yük taşıyan metal bileşen birbirinden farklı önceliklere sahiptir. Önce parçanın başarısını tanımlayan ölçütler, sonra teknoloji belirlenmelidir.
Üç teknolojinin proje açısından karşılaştırılması
Tablo bir ön seçim aracıdır; kesin üretim kararı değildir. Aynı geometri farklı yönlendirme, katman, malzeme ve son işlem koşullarında farklı sonuç verebilir. Özellikle montaj yüzeyleri, dişler, delikler ve sızdırmazlık bölgeleri için baskı sonrası işleme veya ayrı kontrol adımı gerekebilir.
| Teknoloji | Malzeme yaklaşımı | Öne çıkan kullanım | Planlanması gerekenler |
|---|---|---|---|
| SLA | Fotopolimer reçine | Yüksek detay, düzgün yüzey, görsel ve geometrik prototipler | Destek yerleri, yıkama/kürleme, reçinenin kullanım koşullarına uygunluğu |
| SLS | Polimer toz | Fonksiyonel prototipler, karmaşık geometriler ve çoklu parça yerleşimi | Toz temizliği, yüzey dokusu, malzeme ve boyutsal kontrol |
| SLM | Metal toz | Metal işlevsel parça, özel geometri ve düşük adetli yüksek değerli bileşen | Destek ve ısıl süreç, gerilme/çarpılma riski, talaşlı son işlem ve doğrulama |
Kararı belirleyen yedi kriter
Maliyet yalnızca baskı süresinden oluşmaz. Veri hazırlığı, destek tasarımı, makine yerleşimi, sarf malzemesi, temizleme, kürleme veya ısıl işlem, yüzey işlemi, ölçüm ve olası yeniden üretim birlikte değerlendirilmelidir. Daha ucuz görünen yöntem, gerekli son işlemler eklendiğinde proje için uygun olmayabilir.
- Parçanın amacı: görsel, ergonomik, işlevsel veya üretim parçası
- Mekanik, termal, kimyasal ve çevresel kullanım koşulları
- Kritik ölçüler, toleranslar ve montaj arayüzleri
- Yüzey beklentisi ve görünür bölgeler
- Geometri, iç kanallar, ince bölgeler ve destek erişimi
- Adet, tekrar üretilebilirlik ve teslim planı
- Son işlem, ölçüm, test ve izlenebilirlik gereksinimi
Modelden doğrulanmış parçaya çalışma akışı
- 01
Gereksinim
Parçanın görevi, kritik ölçüler, ortam ve kabul ölçütleri kaydedilir.
- 02
Veri kontrolü
CAD veya tarama verisi; kapalı hacim, kalınlık, ayrıntı ve üretilebilirlik açısından incelenir.
- 03
Teknoloji ve malzeme
SLA, SLS, SLM veya alternatif üretim yöntemi gerekçesiyle seçilir.
- 04
Baskı hazırlığı
Yönlendirme, destek, yerleşim, paylar ve son işlem planı belirlenir.
- 05
Üretim ve son işlem
Baskı kaydı, temizleme, kürleme/ısıl süreç, yüzey ve talaşlı işlemler yürütülür.
- 06
Kontrol
Kritik ölçüler ve gerekiyorsa işlev testleri kabul planına göre kaydedilir.
Sağlıklı teklif için gerekli dosyalar
Varsa 3D model, teknik resim, hedef adet, malzeme beklentisi, kullanım ortamı ve teslim zamanı paylaşılmalıdır. Yalnızca STL dosyası mevcutsa kritik ölçüler ve tasarım niyeti ayrıca belirtilmelidir. Model hazır değilse 3D tarama ve CAD modelleme önce ayrı bir iş paketi olarak ele alınabilir.
Rootronic; 3D tarama ve modellemeyi SLS, SLA ve SLM üretim seçenekleriyle aynı teknik değerlendirmede birleştirir. Her proje için yöntem, malzeme ve kabul yaklaşımı teklif kapsamında açıkça tanımlanır.
Kaynaklar ve ileri okuma
Kaynaklar teknik çerçeveyi destekler. Proje gereksinimleri, güncel mevzuat ve üretici dokümanları uygulama öncesinde ayrıca doğrulanır.